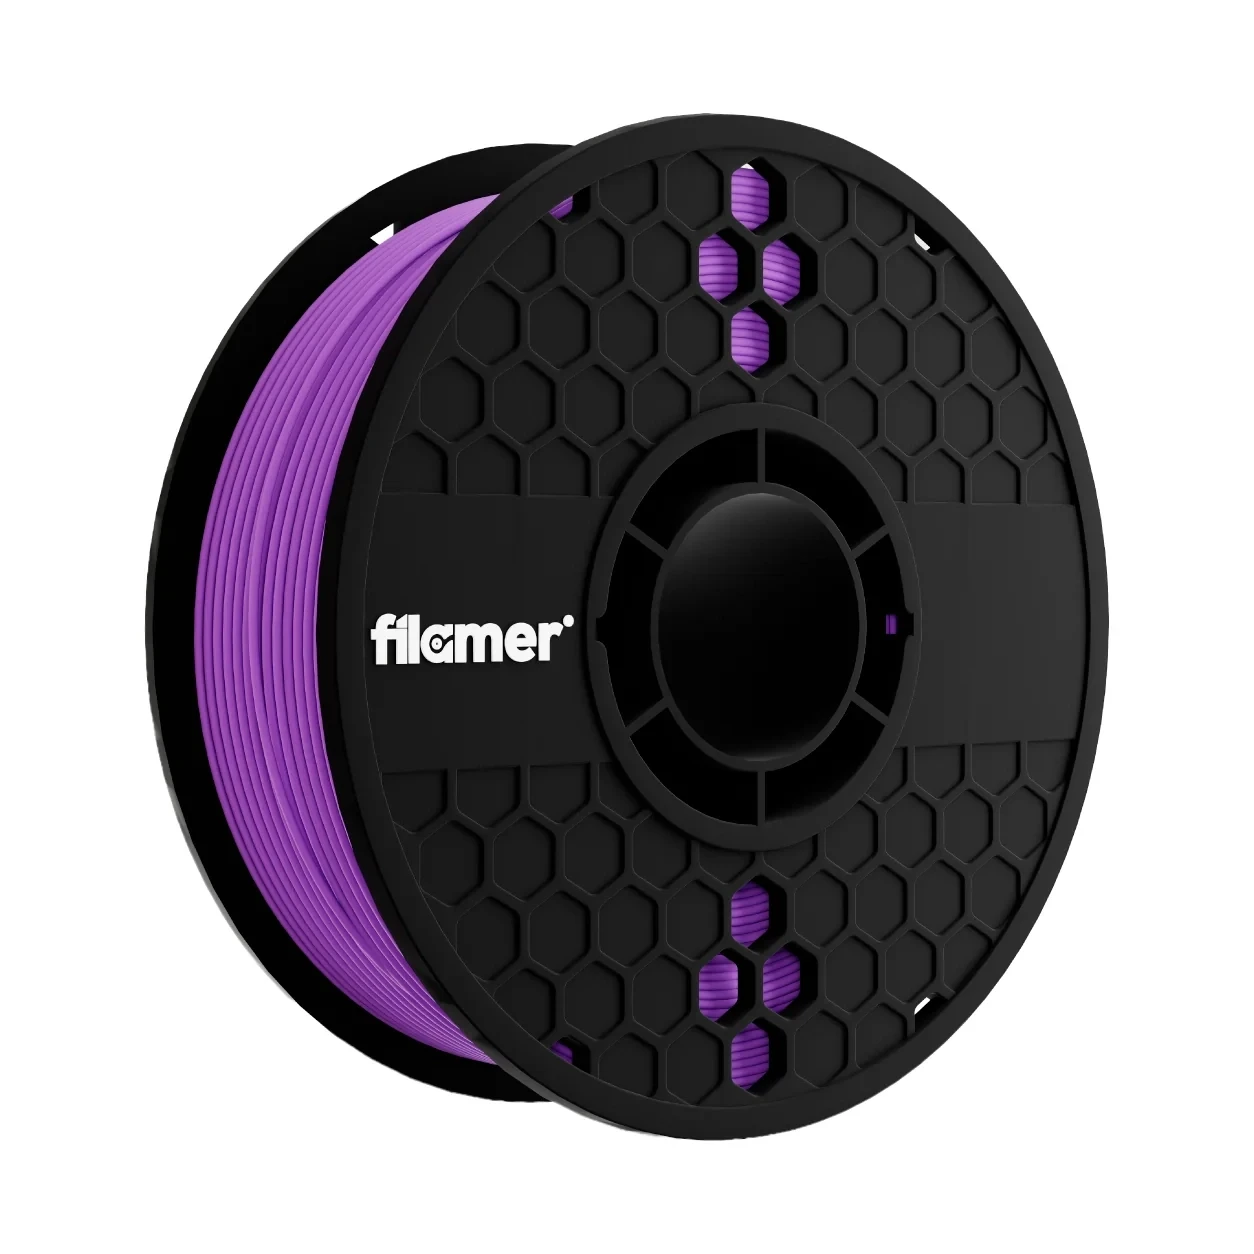


Mor rengin karakteri.Üretimin özgürlüğü.
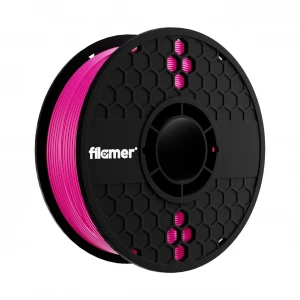
Filamer Hyper PLA+ Premium Mor, FDM/FFF 3D yazıcılar için sunulan 1 kg PLA+ filamenttir. Mor ton, konsept figürlerde ve kişiselleştirilmiş parçalarda belirgin ve yaratıcı bir görünüm sunar.

Filamer Hyper PLA+ Premium Mor nedir?
Mor ton, konsept figürlerde ve kişiselleştirilmiş parçalarda belirgin ve yaratıcı bir görünüm sunar. Bu seçenek özellikle fantastik figür aksesuarları ve dekoratif renk kombinasyonları gibi projelerde tercih edilebilir. Görünümün algılanışı ekran ışığına ve baskı yüzeyi ayarlarına bağlıdır.
Pembe renkli varyantla karşılaştırıldığında Mor tonunu öne çıkaran fark ürünün görsel karakteridir; aynı PLA+ ailesinde oldukları için mekanik farklar yalnızca renkten hareketle varsayılmamalıdır.
1 kg net filament olarak hazırlanan bu ürün, PLA+ sınıfında sunulur. PLA+ tanımı tek bir evrensel mekanik formül anlamına gelmez; akış ve dayanım sonuçları kullanılan profil ve yazıcıya bağlıdır.
Mor ile tasarımda fark yaratın
Renk seçiminin kullanıcıya sağladığı görsel yararları ve serinin pratik kullanım alanlarını keşfedin.
Mor tonunun etkisi
Mor ton, konsept figürlerde ve kişiselleştirilmiş parçalarda belirgin ve yaratıcı bir görünüm sunar.
Renge uygun uygulamalar
Fantastik figür aksesuarları ve dekoratif renk kombinasyonları gibi modellerde kullanılabilir. Rengin son görünümü ışık ve katman dokusuna göre değişebilir.
Günlük kullanım ve hızlı test
Genel PLA/PLA+ profilleriyle ilk baskı alınabilir. Hız yükseltmeden önce hotend akışı, ilk katman tutunması ve soğutma kalibre edilir.
Standart, yüksek hızlı ve ileri seviye baskı profilleri
Hız profilleri yazıcıya göre kademeli kalibrasyon içindir; Filamer'in bu SKU için laboratuvarda doğrulanmış maksimum hızları değildir. Filamer PLA Premium ailesinde nozzle 190–220°C, tabla 0–60°C olarak açıklanır. Her zaman makara etiketi ve yazıcı limitlerini öncelikli kullanın.
01 · Standart kalite profili
02 · Yüksek hızlı profil
03 · İleri seviye hız testi
Gerekli akış = çizgi genişliği × katman yüksekliği × baskı hızı. Örnek: 0,45 mm çizgi × 0,20 mm katman. Yazıcınızın hotend kapasitesi bu hacimsel akışın altında kalıyorsa hızı, çizgi genişliğini veya katman yüksekliğini azaltın.
Karşılaştırma: Creality'nin K1 Hyper PLA örnek profilinde 300 mm/sn ve 23 mm³/sn değerleri verilir. Bu başka markanın profilidir; Filamer'e özgü teknik sertifika yerine kullanılamaz. 500 mm/sn için gerekli 45 mm³/sn akış pek çok standart hotendin üzerinde olabilir.
Mor 1 kg teknik tablo
Seri bilgileri ve kullanıma yönelik örnek ayarlar birlikte, açıklama notlarıyla sunulmuştur.
| Tam ürün adı | Filamer Hyper PLA+ Premium Mor |
|---|---|
| Marka / seri | Filamer / Hyper PLA+ Premium |
| Ürün kodu (SKU) | RHN-525334 |
| Renk | Mor / Purple |
| Net filament ağırlığı | 1 kg / 1000 g (satıcı tarafından belirtilen ürün bilgisi) |
| Malzeme sınıfı | PLA+ |
| Baskı teknolojisi | FDM / FFF |
| Filament çapı | 1,75 mm yaygın seri standardı; satın almadan önce makara etiketini kontrol edin |
| Örnek nozzle çapı | 0,4 mm |
| Standart nozzle başlangıcı | 200–215°C (genel kalibrasyon); Filamer PLA Premium aile beyanı 190–220°C |
| Hızlı baskı nozzle başlangıcı | 210–220°C; yalnız üreticinin izin verdiği aralıkta, sıcaklık kulesiyle |
| Tabla başlangıcı | 50–60°C |
| Standart baskı hızı | 40–100 mm/sn (başlangıç profili) |
| Yüksek hızlı baskı testi | 150–300 mm/sn (yüksek hızlı yazıcıda akış kalibrasyonuyla) |
| İleri seviye hız testi | 300–500 mm/sn (yalnız yeterli akış, ivme, soğutma ve model geometrisiyle; bu SKU için garanti değil) |
| İlk katman hızı | 20–30 mm/sn |
| 0,4 mm uçta katman aralığı | 0,16–0,24 mm; 0,20 mm örnek başlangıç |
| 0,4 mm uçta çizgi genişliği | 0,42–0,48 mm; başlangıç için 0,45 mm |
| Parça soğutma | PLA profiline göre ilk katmanda düşük, sonraki katmanlarda artırılarak ayarlanır |
| Retract / pressure advance | Direct drive ve Bowden sistemine özgü test baskısıyla kalibre edilir |
| Kurutma ve saklama | Nemlenme belirtisi varsa üretici ve makara dayanımına uygun kurutma; kuru ve kapalı depolama |
| Paket içeriği | 1 adet 1 kg Filamer Hyper PLA+ Premium Mor filament |
Dört aşamada doğru profil oluşturun
Malzeme profilini seçin
Doğru filament çapı ve 0,4 mm nozzle ayarıyla genel PLA/PLA+ profili oluşturun.
İlk katmanı test edin
210°C nozzle, 55°C tabla ve 20–30 mm/sn ilk katmanla tutunmayı doğrulayın.
Hacimsel akışı ölçün
150–300 mm/sn ve 300–500 mm/sn ileri testlerine geçmeden önce çizgi genişliği × katman yüksekliği × hız formülüyle mm³/sn ihtiyacını hesaplayın.
Yüzeyi ve soğutmayı izleyin
Eksik ekstrüzyon, ipliklenme, köşe deformasyonu veya zayıf katman bağlantısı varsa hızı düşürün.
Mor filament için üç tasarım fikri
Koleksiyon figürleri
Görsel amaçlı parçalar için uygulanabilir; mekanik ve termal dayanım ihtiyaçları ayrıca doğrulanmalıdır.
Masaüstü süsleri ve cosplay aksesuar prototipleri
Görsel amaçlı parçalar için uygulanabilir; mekanik ve termal dayanım ihtiyaçları ayrıca doğrulanmalıdır.
Fantastik figür aksesuarları ve dekoratif renk kombinasyonları
Görsel amaçlı parçalar için uygulanabilir; mekanik ve termal dayanım ihtiyaçları ayrıca doğrulanmalıdır.
1 kg filamentin bakım ve saklama önerileri
Filamenti kuru, serin ve doğrudan güneş almayan bir ortamda saklayın. Baskı sonrası ucunu makaraya sabitleyin. Nem nedeniyle ipliklenme veya düzensiz ekstrüzyon oluştuğunda yalnız ürün/makara üreticisinin kurutma talimatına uygun işlem uygulayın. Makara malzemesinin ısı dayanımını bilmeden yüksek sıcaklıkta kurutmayın.
Mor PLA+ hakkında sorular
Mor Filamer Hyper PLA+ Premium filament kaç derecede basılır?
Bu 1 kg filament hızlı 3D baskıda kullanılabilir mi?
Filamentin net ağırlığı kaç gramdır?
500 mm/sn hızda baskı yapabilir miyim?
Hızlı baskıda nozzle sıcaklığı değişmeli mi?
Filament çapı ve hangi yazıcılarla uyumlu?
Mor renk PLA+ ile hangi parçalar üretilebilir?
PLA+ filamentin kurutulması ve saklanması nasıl yapılır?
PLA+ gıda temasına veya sıcak ortama uygun mu?
Mor ile Pembe arasındaki fark nedir?
Filamer koleksiyonunda diğer tonlar
Filamer Hyper PLA+ Premium Mor · 1 kg
RHN-525334 · Güncel fiyat ve stok bilgisini Qukasoft ürün alanından kontrol edin.